餐饮连锁门店每季度要消耗约1200个餐巾纸盒,其中因尺寸偏差、印刷偏色导致的返工率若超过5%,单店一年就要多支出近4000元的隐性成本。对于承接广告礼品盒抽订单的加工方来说,返工不仅拖慢交期,更直接吃掉利润。安阳东方纸业有限公司在礼品火柴生产基础上延伸至商务用纸领域,其“长耀堂”系列产品在盒抽加工环节积累了一套可复用的品控逻辑,值得同行参考。
返工根源:纸张克重与模具的匹配误差
该品牌的常见规格为180mm×110mm×60mm,适配18g/㎡至22g/㎡的抽纸。实际生产中,若原纸克重波动超过±1.5g,折叠后的盒体就会与模具产生0.5mm以上的间隙,导致封盖不严或抽纸卡顿。我们建议在批量生产前,先以500个为一批次做首件确认,将尺寸公差控制在±0.3mm以内。这一环节的投入产出比约为1:7,即每投入1小时调试,可减少约7小时的返工工时。
印刷色差:从设计稿到成品的量化管控
该品牌的印刷面通常占盒体面积的60%以上,色差ΔE值若超过3.0,客户投诉率会上升至12%左右。应对方案是建立标准光源箱比对流程,每2000个抽检一次,并将油墨粘度控制在18-22秒(涂4杯)区间。针对需要贴牌加工的订单,建议提前锁定潘通色号,避免因批次不同产生肉眼可辨的偏差。像北京诗安美业国际商贸有限这类商贸客户,往往对品牌色一致性要求极高,前期确认色板比后期返工更省成本。
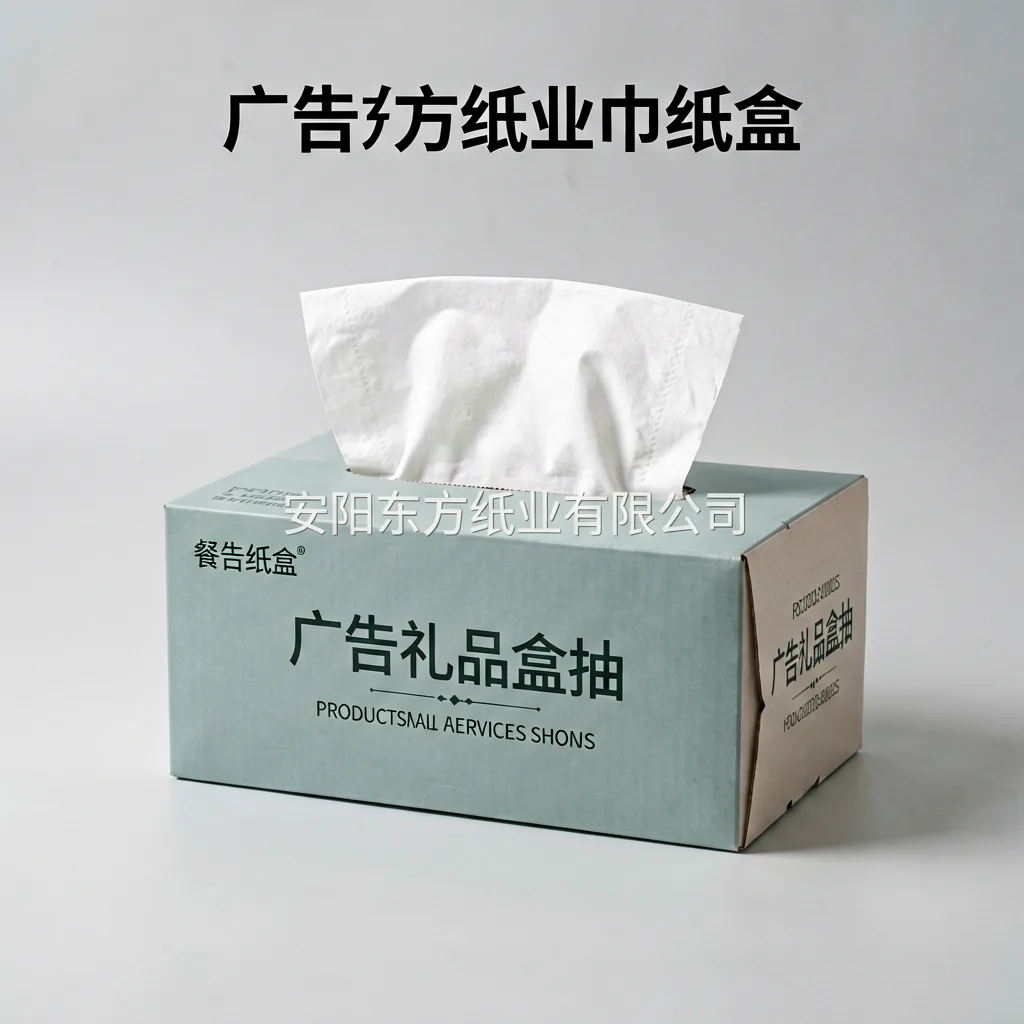
案例:某连锁快餐品牌的盒抽交付优化
该客户在全国有80家门店,每季度需定制2.4万个该品牌,用于新品套餐的桌面推广。此前因盒体折痕线不清晰,导致门店员工折叠时破损率达8%。我们调整了压痕模具的线宽(从0.5mm增至0.8mm),并在模切后增加一道风冷定型工序。改进后破损率降至1.2%,单季度节省补货成本约1.1万元。若您也面临类似的餐巾纸盒服务需求,从模具参数入手排查往往比更换供应商更见效。
日常维护:降低返工的三个操作细节
第一,每班次开机前用塞尺检查模切刀口磨损,超过0.1mm立即更换;第二,抽纸折叠张力设定在0.3-0.5MPa,过高会导致盒体鼓包;第三,成品堆码不超过12层,避免底层受压变形。这些细节看似琐碎,却能将餐巾纸盒的批次合格率稳定在98%以上。对于该品牌这类兼具广告展示与实用功能的产品,稳定的物理规格本身就是品牌形象的延伸。